Nederlands
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Productielijn voor flessenwater: 10 factoren vóór investeringen
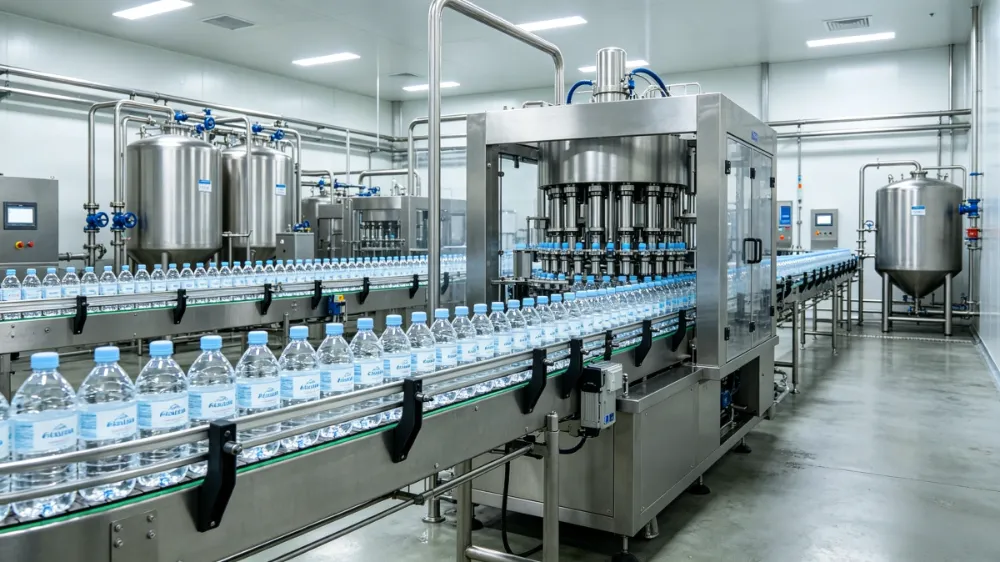
Productielijnen voor flessenwateris niet simpelweg een combinatie van waterbehandelings-, vul- en verpakkingsapparatuur. De prestaties van een flessenwaterfabriek op de lange termijn zijn afhankelijk van de vraag of elke sectie correct is afgestemd op de waterbron, het productiedoel, het flessenontwerp, de werkomgeving en de nalevingsvereisten.
Veel productieproblemen worden niet veroorzaakt door individuele machines, maar door beslissingen die vóór de installatie zijn genomen, zoals het selecteren van ongeschikte behandelingsprocessen, het overdimensioneren van de capaciteit of het over het hoofd zien van onderhoudsvereisten.
Voordat er in een flessenwaterfaciliteit wordt geïnvesteerd, moeten de volgende factoren worden geëvalueerd om een productiesysteem op te bouwen met een stabiele kwaliteit, beheersbare bedrijfskosten en toekomstige uitbreidingsflexibiliteit.
1. Begin met analyse van ruw water, niet met apparatuurselectie
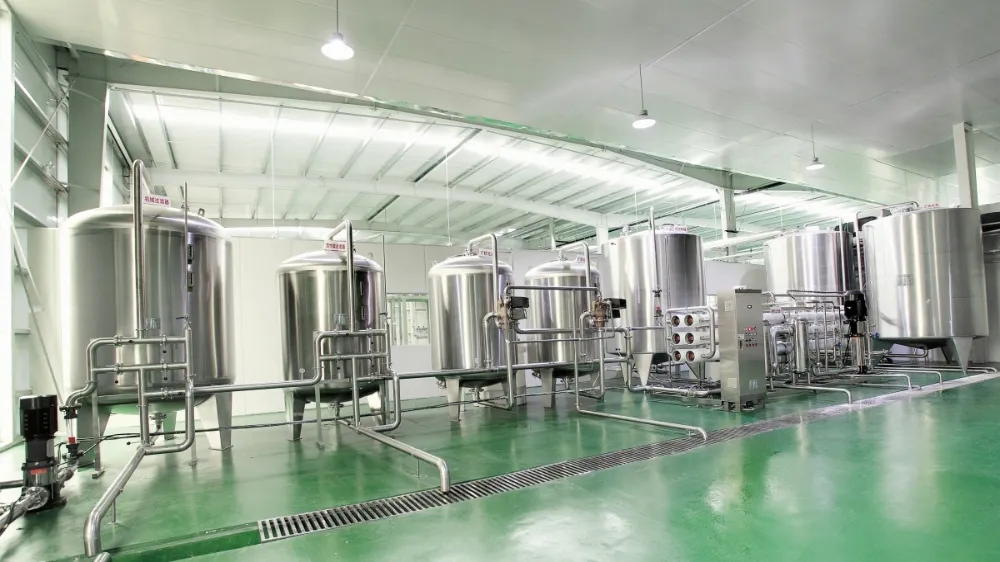
Het behandelingssysteem vormt de basis van een flessenwaterproject. Verschillende waterbronnen vereisen verschillende behandelingsprocessen, en een standaardconfiguratie kan de daadwerkelijke laboratoriumanalyse niet vervangen.
Grondwater kan hogere gehalten aan ijzer, mangaan, hardheid of opgeloste mineralen bevatten, terwijl gemeentelijk water vaak extra chloorverwijdering en organische controle vereist.
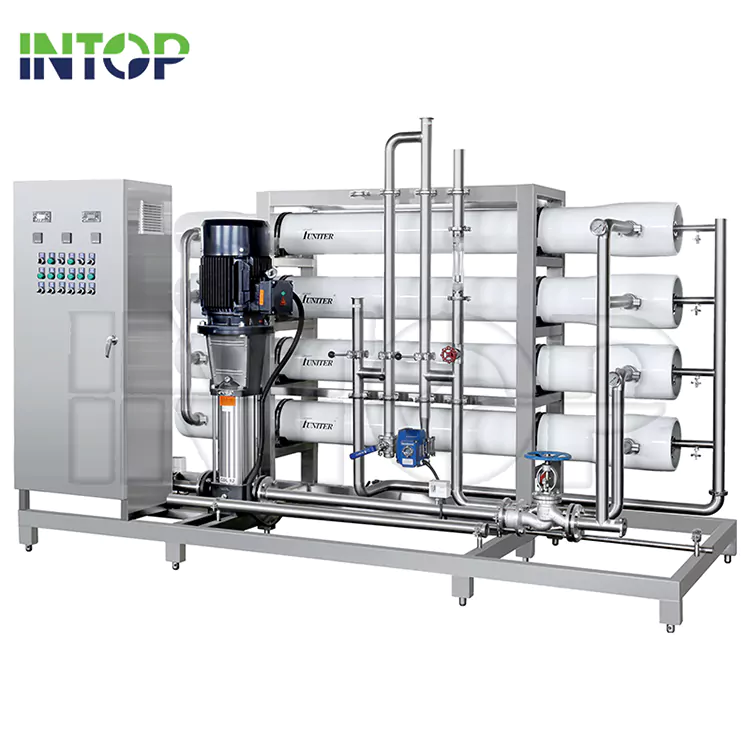
Een typisch waterbehandelingsproces kan bestaan uit zandfiltratie voor het verwijderen van zwevende vaste stoffen, actieve koolfiltratie voor het verminderen van chloor en organisch materiaal, waterontharding of antiscalantdosering voor hardheidscontrole, omgekeerde osmose (RO) voor het verminderen van opgeloste vaste stoffen en UV-sterilisatie of ozonbehandeling voor de uiteindelijke desinfectie.
Voordat behandelingsapparatuur wordt geselecteerd, moet het ruwe water worden geëvalueerd aan de hand van parameters zoals TDS-niveau, geleidbaarheid, hardheid, pH-waarde, ijzer- en mangaangehalte en microbiologische indicatoren.
Selectie van RO-membraan, herstelsnelheid en ontwerp van de voorbehandeling moeten vervolgens worden berekend op basis van deze resultaten. Een ongeschikt behandelingsontwerp kan het chemicaliënverbruik verhogen, de levensduur van het membraan verkorten en tijdens bedrijf een onstabiele waterkwaliteit creëren.
2. Kies productiecapaciteit op basis van de werkelijke vraag
De productiecapaciteit moet aansluiten bij de marktvraag, in plaats van eenvoudigweg het grootste beschikbare model te selecteren.
Een te grote productielijn voor flessenwater kan de initiële investering verhogen en tegelijkertijd onnodig energieverbruik, onderhoudsvereisten en waardevermindering van apparatuur veroorzaken. Aan de andere kant kan onvoldoende capaciteit de toekomstige groei beperken en vroegtijdige upgrades van de uitrusting vereisen.
Typische capaciteitsbereiken zijn onder meer:
|
Capaciteitsbereik |
Gemeenschappelijke toepassing |
|
2.000–6.000 flessen per uur |
Kleine regionale flessenwaterplanten |
|
8.000–18.000 flessen per uur |
Middelgrote commerciële productie |
|
24.000+ flessen per uur |
Grootschalige drankactiviteiten |
Bij de capaciteitsplanning moet rekening worden gehouden met de verwachte dagelijkse productie, de werkuren, de variatie in flesgrootte, seizoensgebonden veranderingen in de vraag en mogelijke toekomstige uitbreiding.
Een flexibel productieontwerp is vaak waardevoller dan het selecteren van de hoogste output tijdens de initiële investeringsfase.
3. Evalueer de productieopties voor flessen: voorvormen of blaasgieten
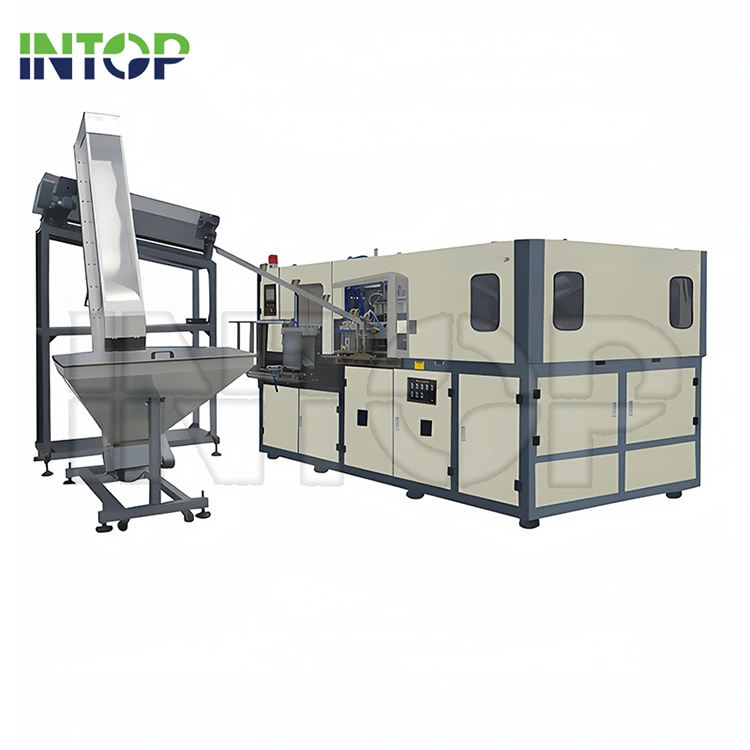
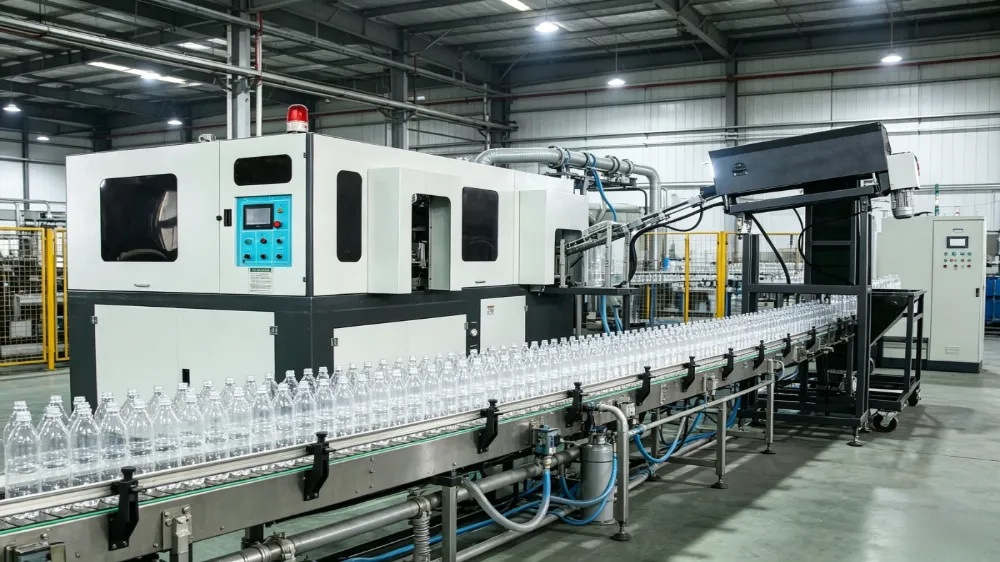
De levering van PET-flessen is een andere belangrijke beslissing tijdens de projectplanning. Flessen kunnen worden gekocht bij externe leveranciers of in de fabriek worden geproduceerd met behulp van een flessenblaassysteem.
Het kopen van afgewerkte flessen vereist doorgaans minder initiële investeringen en is geschikt voor projecten met een beperkt productievolume of beperkte fabrieksruimte. Er moet echter ook rekening worden gehouden met de transportkosten, de opslagvereisten en de afhankelijkheid van externe leveranciers.
Het produceren van flessen uit PET-preforms vereist extra investeringen in blaasmachines, matrijzen, compressoren en onderhoudssystemen. Deze aanpak kan zorgen voor een betere controle over het flessenaanbod en de druk op de verpakkingslogistiek verminderen wanneer het productievolume hoog is en de vraag stabiel is.
De keuze tussen externe inkoop van flessen en intern blazen moet gebaseerd zijn op de productieschaal, flesspecificaties, analyse van de bedrijfskosten en uitbreidingsplannen voor de lange termijn.
4. Vulhygiëne hangt af van het ontwerp van de apparatuur
Omdat flessenwater een lage zuurgraad heeft en doorgaans geen conserveermiddelen bevat, is controle op verontreiniging tijdens het vullen van cruciaal belang.
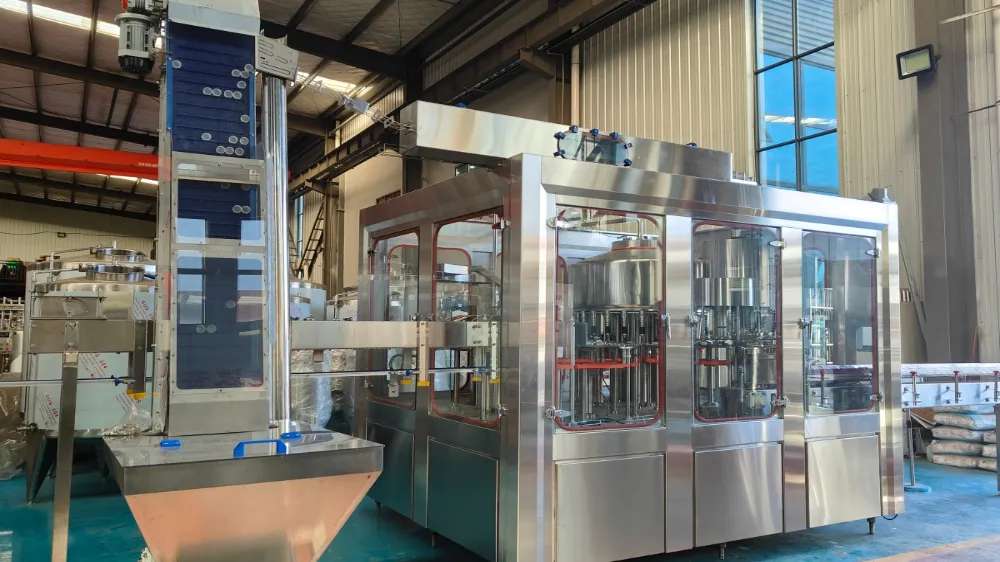
Moderne vulsystemen maken gewoonlijk gebruik van een monoblok met spoelvulling en dop om de overdrachtspunten van flessen te verminderen en de hygiënecontrole te verbeteren. Het algehele vulontwerp moet echter verder worden geëvalueerd dan de machinesnelheid.
Het hanteren van de flessenhals is belangrijk omdat contact met het interne flesoppervlak het besmettingsrisico vóór het vullen kan vergroten. Systemen voor het hanteren van doppen moeten ook gecontroleerde opslag-, voedings- en sterilisatieprocedures bieden om de hygiënische omstandigheden te handhaven.
De vulomgeving is een andere belangrijke overweging. Gefilterde luchtsystemen en gecontroleerde productieruimtes helpen tijdens het bedrijf stabiele omstandigheden te handhaven.
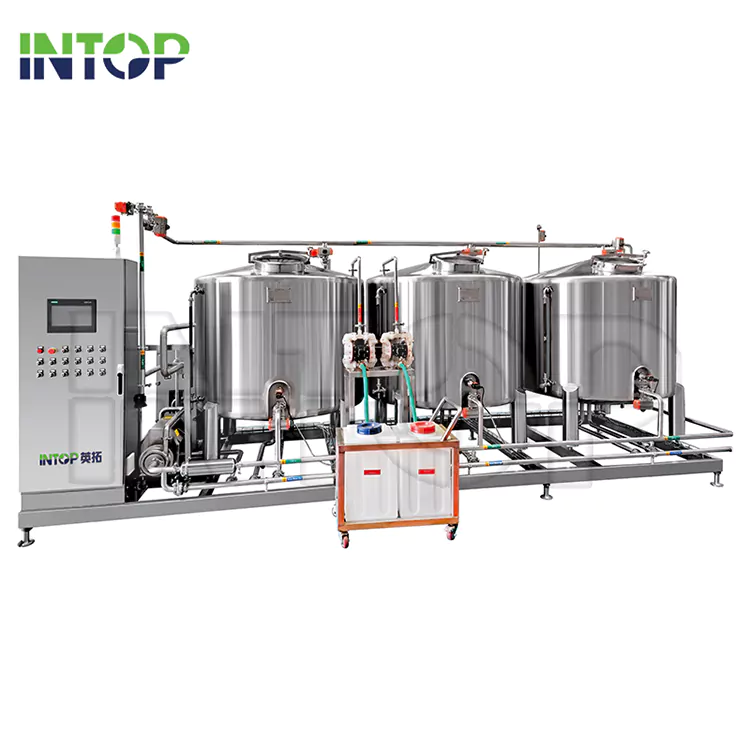
Het vulgedeelte moet ook CIP-procedures (Clean-In-Place) ondersteunen. Efficiënte reinigingscycli verminderen de stilstandtijd en vereenvoudigen het routineonderhoud.
5. Controleer de materiaalkeuze voor onderdelen die in contact komen met water
De materiaalkeuze heeft rechtstreeks invloed op de hygiëneprestaties, duurzaamheid en onderhoudsvereisten.
Voor onderdelen die in contact komen met water moet de evaluatie zich richten op de kwaliteit van roestvrij staal, de oppervlakteafwerking, de corrosieweerstand, de laskwaliteit en de toegankelijkheid van het reinigingsmiddel.
Roestvrij staal van voedingskwaliteit, zoals 304 of 316, wordt gewoonlijk overwogen op basis van de watereigenschappen en procesvereisten. Een goed geselecteerde materiaalstructuur helpt het risico op corrosie te verminderen en ondersteunt de sanitaire prestaties op de lange termijn.
Materiaalspecificaties moeten vóór de productie duidelijk worden gedefinieerd om toekomstige onderhoudsproblemen veroorzaakt door ongeschikte componenten te voorkomen.
6. Automatiseringsniveau bepaalt arbeids- en uitbreidingskosten
Na het vullen bepalen verpakkingsprocessen vaak de arbeidsvereisten en de algehele productie-efficiëntie.
Het stroomafwaartse gedeelte kan etiketterings-, filmverpakkings-, kartonnen verpakkings- en palletiseersystemen omvatten. Het geschikte automatiseringsniveau hangt af van de productiesnelheid, de beschikbaarheid van arbeidskrachten en de toekomstige groeiverwachtingen.
Voor kleinere productievolumes kan semi-automatische verpakking voldoende efficiëntie bieden, terwijl de investeringen lager blijven. Bij lijnen met hogere snelheden kan overmatig handmatig handelen leiden tot arbeidsafhankelijkheid, productievertragingen en een inconsistente verpakkingskwaliteit.
Dankzij een gefaseerde automatiseringsaanpak kunnen fabrieken de efficiëntie geleidelijk verbeteren naarmate het productievolume toeneemt, in plaats van in het begin te investeren in onnodige automatisering.
7. Evalueer de bedrijfskosten in plaats van alleen de apparatuurprijs
De initiële uitrustingsofferte vertegenwoordigt slechts een deel van de totale investering. Bedrijfskosten op de lange termijn hebben vaak een grotere impact op de projecteconomie.
Het energieverbruik moet worden geëvalueerd aan de hand van factoren zoals het stroomverbruik van de RO-pomp, de efficiëntie van de luchtcompressor, de vraag naar verwarming en het standby-energieverbruik.
Er moet ook rekening worden gehouden met de kosten voor vervanging van verbruiksartikelen, waaronder RO-membranen, filtermedia, UV-lampen en componenten van ozonsystemen.
De efficiëntie van waterterugwinning is een andere belangrijke factor, vooral in regio's waar de watervoorraden beperkt zijn. Een hoger terugwinningspercentage kan de waterverspilling verminderen en de bedrijfseconomie op de lange termijn verbeteren.
De totale eigendomskosten worden daarom bepaald door het dagelijkse gebruik, de onderhoudsfrequentie en het verbruik van hulpbronnen, en niet alleen door de initiële apparatuurprijs.
8. Voorkom veelvoorkomende planningsfouten vóór de installatie
Verschillende problemen bij flessenwaterprojecten worden veroorzaakt door beslissingen die worden genomen voordat de productie van apparatuur begint.
Een veelgemaakte fout is het selecteren van behandelingsapparatuur zonder volledige watertesten. Een standaardbehandelingspakket werkt mogelijk niet effectief als de werkelijke eigenschappen van het onbehandelde water afwijken van de verwachte omstandigheden.
Een ander probleem is het kiezen van productiecapaciteit zonder rekening te houden met de marktvraag. Overcapaciteit verhoogt de investeringsdruk, terwijl onvoldoende capaciteit de toekomstige ontwikkeling kan belemmeren.
Ook de fabrieksindeling moet al vroeg in overweging worden genomen. Beperkte ruimte voor opslag, onderhoudstoegang, nutsvoorzieningen of toekomstige uitbreidingen kunnen de productie-efficiëntie na installatie beïnvloeden.
Nalevingsdocumentatie is een ander gebied dat niet mag worden uitgesteld. Als technische documenten pas na de installatie worden opgesteld, kan dit extra wijzigingsvereisten en vertragingen bij de inbedrijfstelling veroorzaken.
9. Overweeg vroegtijdig compliance en documentatie
Voor flessenwater dat wordt geleverd aan detailhandelsmarkten, hotels of exportbestemmingen moeten nalevingsvereisten worden opgenomen tijdens de projectplanning.
Documentatie omvat doorgaans certificaten van materiaal dat in contact komt met voedsel, apparatuurtekeningen, lasgegevens, installatiegegevens, bedieningshandleidingen en kwaliteitsinspectiedocumenten.
Een compleet documentatiesysteem ondersteunt een vlottere inbedrijfstelling, eenvoudiger onderhoud en een betere voorbereiding op toekomstige audits.
10. Bereid belangrijke informatie voor voordat u apparatuur selecteert
Voordat een productielijn voor flessenwater wordt geëvalueerd, moeten verschillende technische details worden voorbereid, waaronder het analyserapport van het ruwe water, de fles- en dopspecificaties, de vereiste productiecapaciteit, de tekening van de fabrieksindeling en de vereisten van de doelmarkt.
Door deze informatie in de vroege ontwerpfase te verstrekken, kunnen ingenieurs het juiste behandelingsproces, de vulconfiguratie, het automatiseringsniveau en de installatievereisten nauwkeuriger bepalen.
Veelgestelde vragen over flessenWaterproductielijnen
Wat is de belangrijkste factor bij het selecteren van een productielijn voor flessenwater?
De belangrijkste factor is het afstemmen van het ontwerp van de apparatuur op de werkelijke waterkwaliteit, productievereisten en bedrijfsomstandigheden.
Is omgekeerde osmose vereist voor alle flessenwaterplanten?
Nee. De RO-eisen zijn afhankelijk van de eigenschappen van het ruwwater en de gewenste waterstandaard. Sommige projecten vereisen mogelijk een volledige RO-behandeling, terwijl andere eenvoudigere filtratieprocessen kunnen gebruiken.
Moet een fabriek PET-flessen intern produceren?
Het hangt af van het productievolume, de vraag naar flessen, het investeringsbudget en de beschikbare ruimte. Operaties met grotere volumes profiteren vaak van het intern blazen van flessen.
Welk roestvrij staal wordt gebruikt in flessenwaterapparatuur?
Onderdelen die in contact komen met water worden gewoonlijk beoordeeld op basis van roestvrij staal, corrosiebestendigheid en hygiëne-eisen. Roestvrij staal 304 en 316 worden algemeen overwogen voor toepassingen in de voedingsmiddelen- en drankenindustrie.
Hoe verbetert CIP de productie van flessenwater?
Met CIP kunnen reinigingsprocedures worden uitgevoerd zonder uitgebreide demontage van apparatuur, waardoor de uitvaltijd wordt verminderd en stabiele hygiënische omstandigheden worden gehandhaafd.
Hoeveel fabrieksruimte is er nodig voor een productielijn voor flessenwater?
De benodigde ruimte is afhankelijk van de productiecapaciteit, de flesgrootte, het ontwerp van het behandelingssysteem, de opslagbehoeften en het automatiseringsniveau van de verpakking.
Wat beïnvloedt de bedrijfskosten van een flessenwaterinstallatie?
Energieverbruik, membraanvervanging, verbruiksartikelen, arbeidsvereisten, onderhoudsfrequentie en waterterugwinningsefficiëntie hebben allemaal invloed op de bedrijfskosten op de lange termijn.
Welke informatie moet worden voorbereid voordat een projectontwerp wordt aangevraagd?
Voor een nauwkeurige planning zijn meestal een wateranalyserapport, flesspecificaties, productiedoel, fabrieksindeling en marktvereisten vereist.
Conclusie
Een succesvol flessenwaterproject hangt af van beslissingen die worden genomen vóór de installatie van de apparatuur. Analyse van de waterkwaliteit, capaciteitsplanning, vulhygiëne, materiaalkeuze, automatiseringsstrategie en evaluatie van de bedrijfskosten hebben allemaal invloed op de prestaties op de lange termijn.
Het kiezen van een productielijn voor flessenwater moet daarom gebaseerd zijn op technische vereisten en toekomstige bedrijfsomstandigheden, en niet alleen op de prijs van de apparatuur.
INTOP Machinery richt zich op kant-en-klare productiesystemen voor flessenwater en biedt technische ondersteuning, van waterbehandelingsontwerp tot vul- en verpakkingsintegratie voor wereldwijde projecten.
Gerelateerd nieuws
- Wat maakt een aardbeiensapproductielijn efficiënt, veilig en klaar voor commerciële schaal?
- Hoe een sapproductielijn te bouwen die meerdere fruitsoorten verwerkt
- Wat er nodig is om een energiedrankproductielijn op te schalen voor de wereldwijde vraag
- Hoe werkt een waterbehandelingssysteem in een drankenproductielijn?
- Hoe u een CIP-systeem kiest voor productielijnen voor dranken met meerdere producten
- Hoe werkt een plantaardige drankenproductielijn?
Laat een bericht achter